
Isıl işlem sonrası çatlak kontrolü
Sertleştirme çatlakları görünmeden sevkiyata gitmesin: parti bazlı hızlı MT taraması.
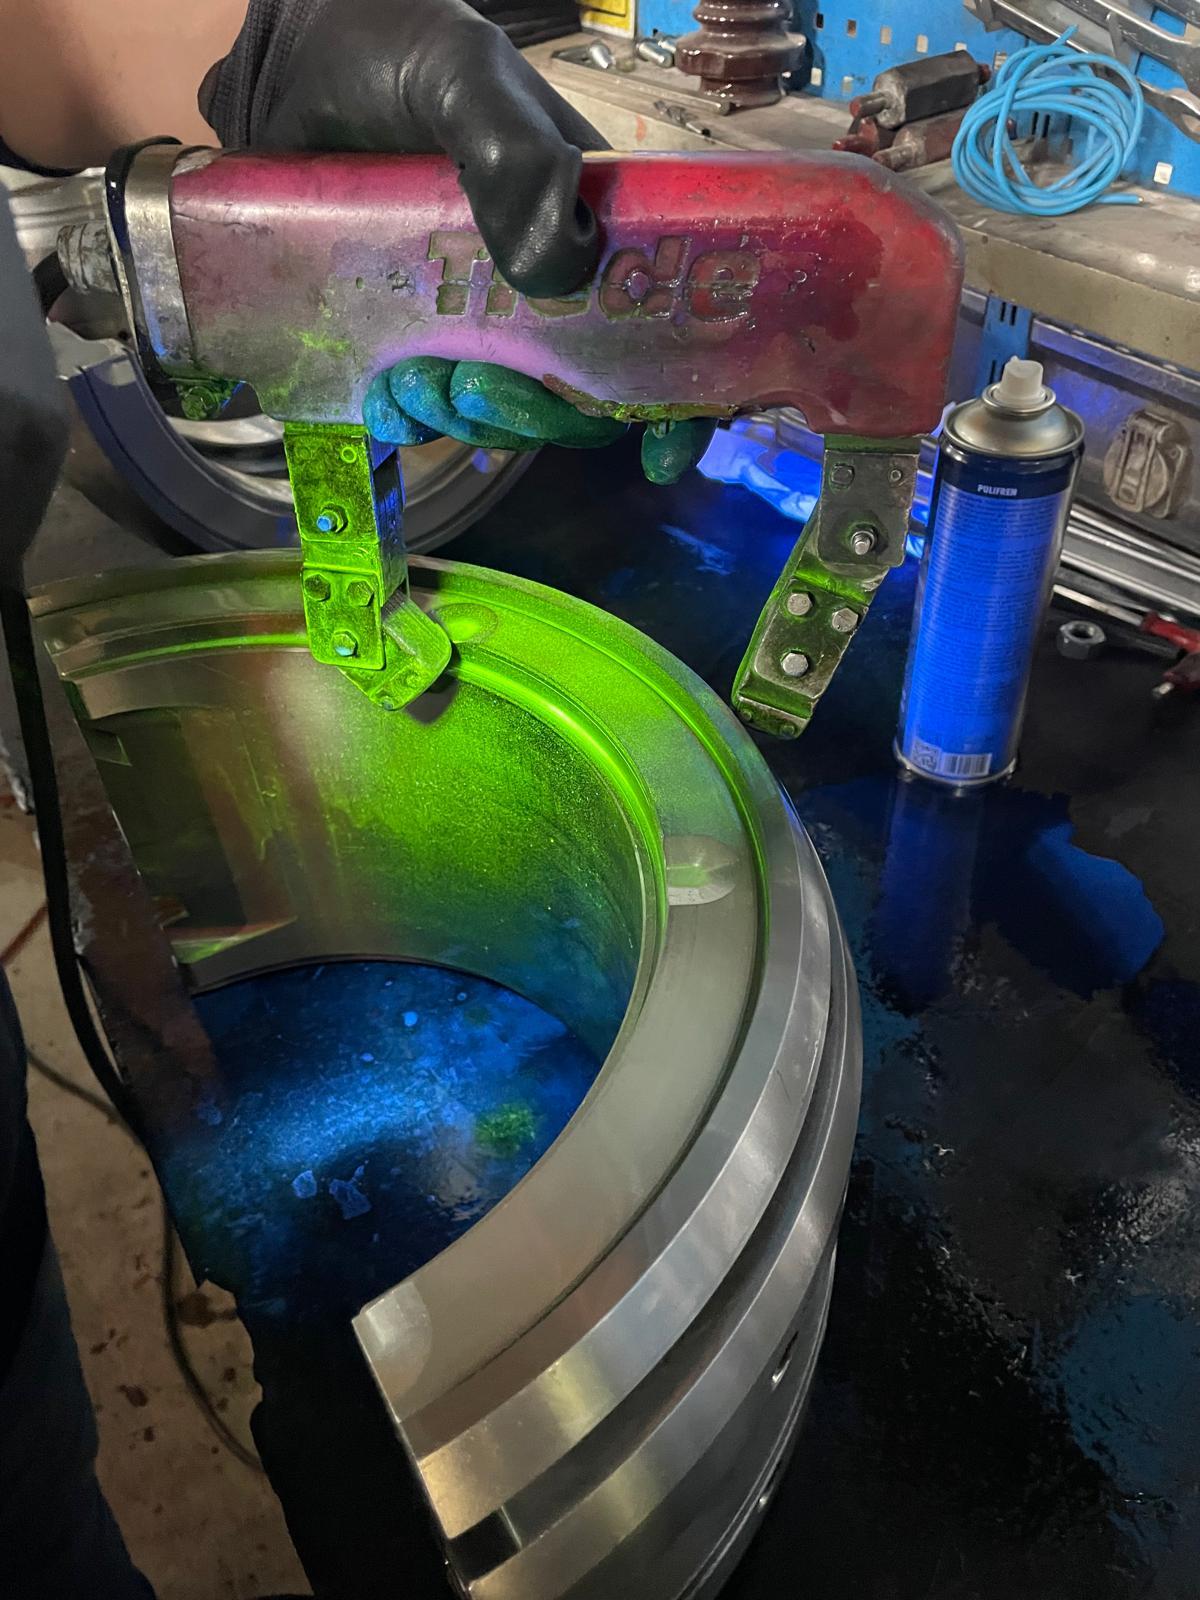
Parça yoke ile manyetize edilir. Yüzeyde veya hemen altında bir çatlak varsa manyetik akı orada 'kaçak' yapar; uygulanan demir parçacıklar bu bölgede toplanır ve çatlağı çizgi halinde gösterir. Floresan yöntemde parçacıklar UV-A ışık altında parlar — çıplak gözle görünmeyen kılcal çatlaklar dahi belirgin hale gelir.
Floresan MT, savunma ve havacılık şartnamelerinin (ASTM E1444, MIL-STD-1970) istediği hassasiyet seviyesidir ve ekipmanımız bu akışa göre kuruludur: kalibre yoke, UV-A lamba, sertifikalı floresan süspansiyon ve karanlık ortam ölçümü.
Sertleştirme çatlakları görünmeden sevkiyata gitmesin: parti bazlı hızlı MT taraması.
Mapa, kanca ve sapan gözlerinde imalat/tamir sonrası çatlak kontrolü (zorunlu periyodik kontrol değildir).
Çelik konstrüksiyon, vinç kirişi ve makine şaselerinde yüzey çatlağı — EN ISO 17638'e göre.
Dönen ekipmanda yorulma çatlağı takibi; revizyon sırasında yerinde floresan MT.
Yüzey süreksizliklerinin (katmer, çatlak, soğuk birleşme) tespiti; ASTM E1444 akışı.
MIL-STD-1970 Sınıf A kabul kriteri dahil, şartname bazlı floresan MT ve raporlama.
Tespit eder
Sınırları
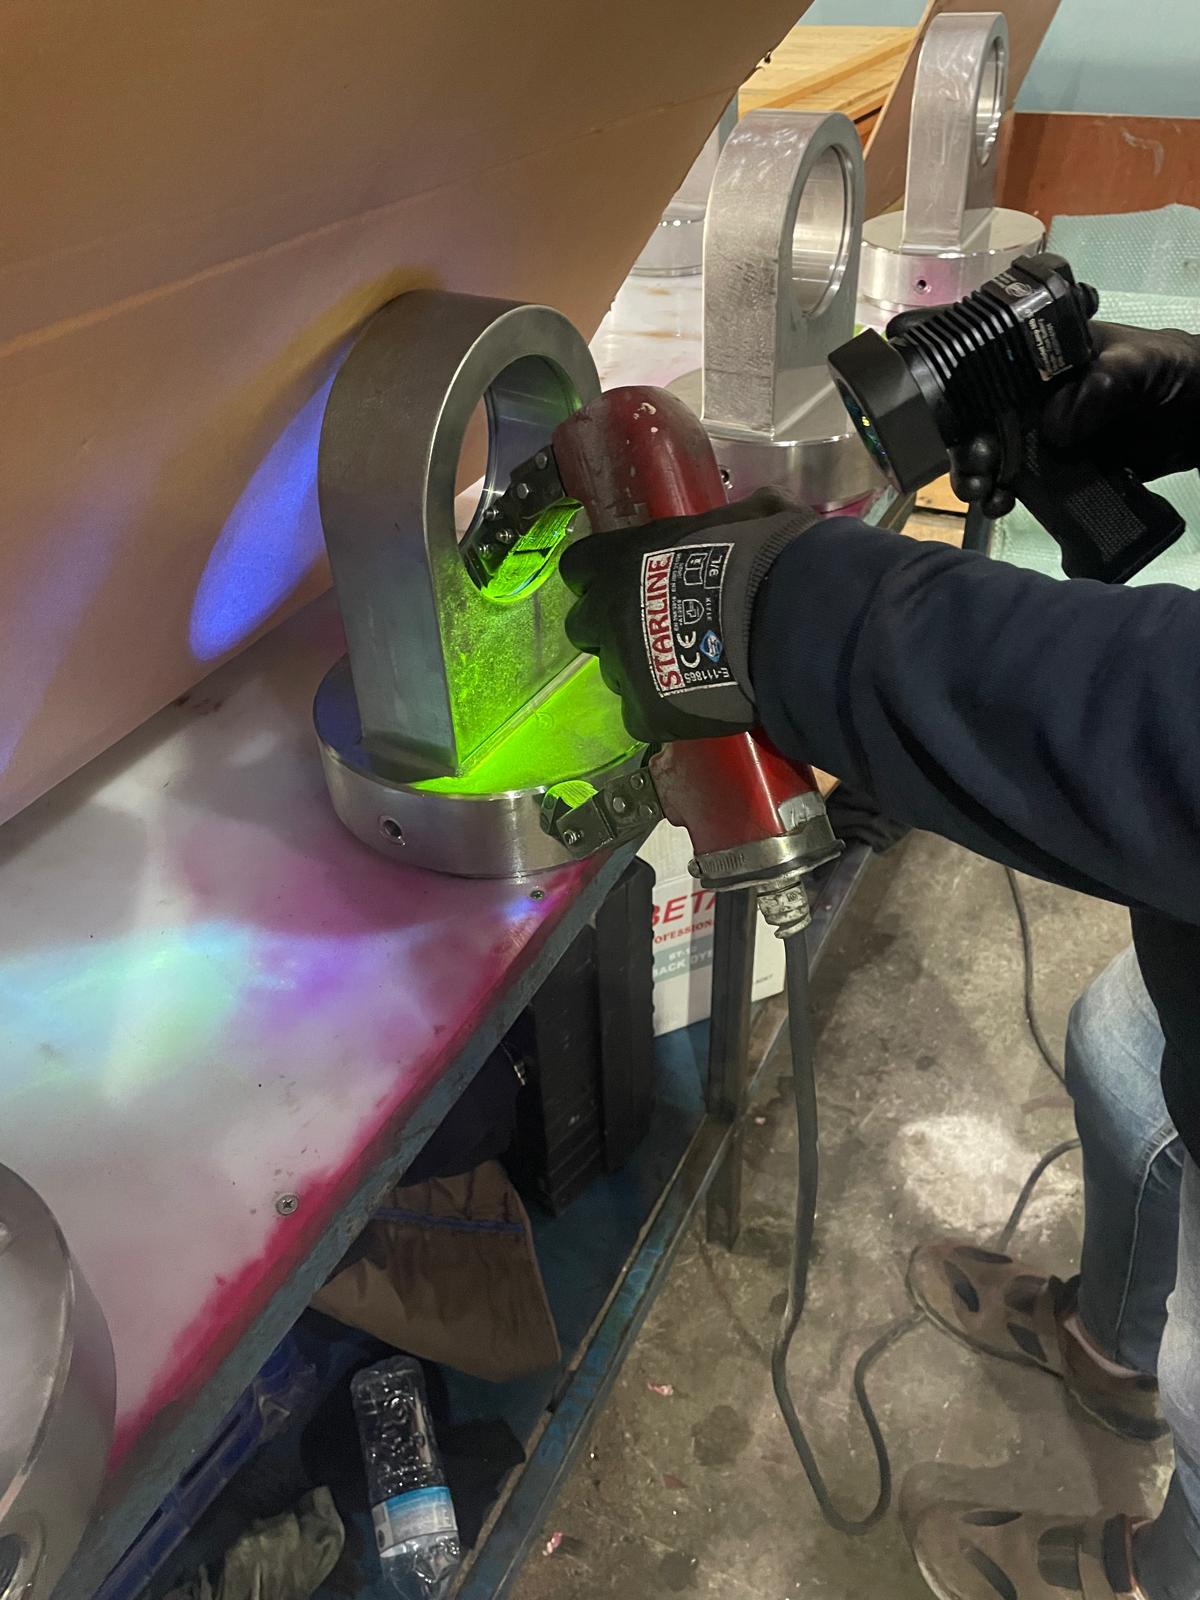
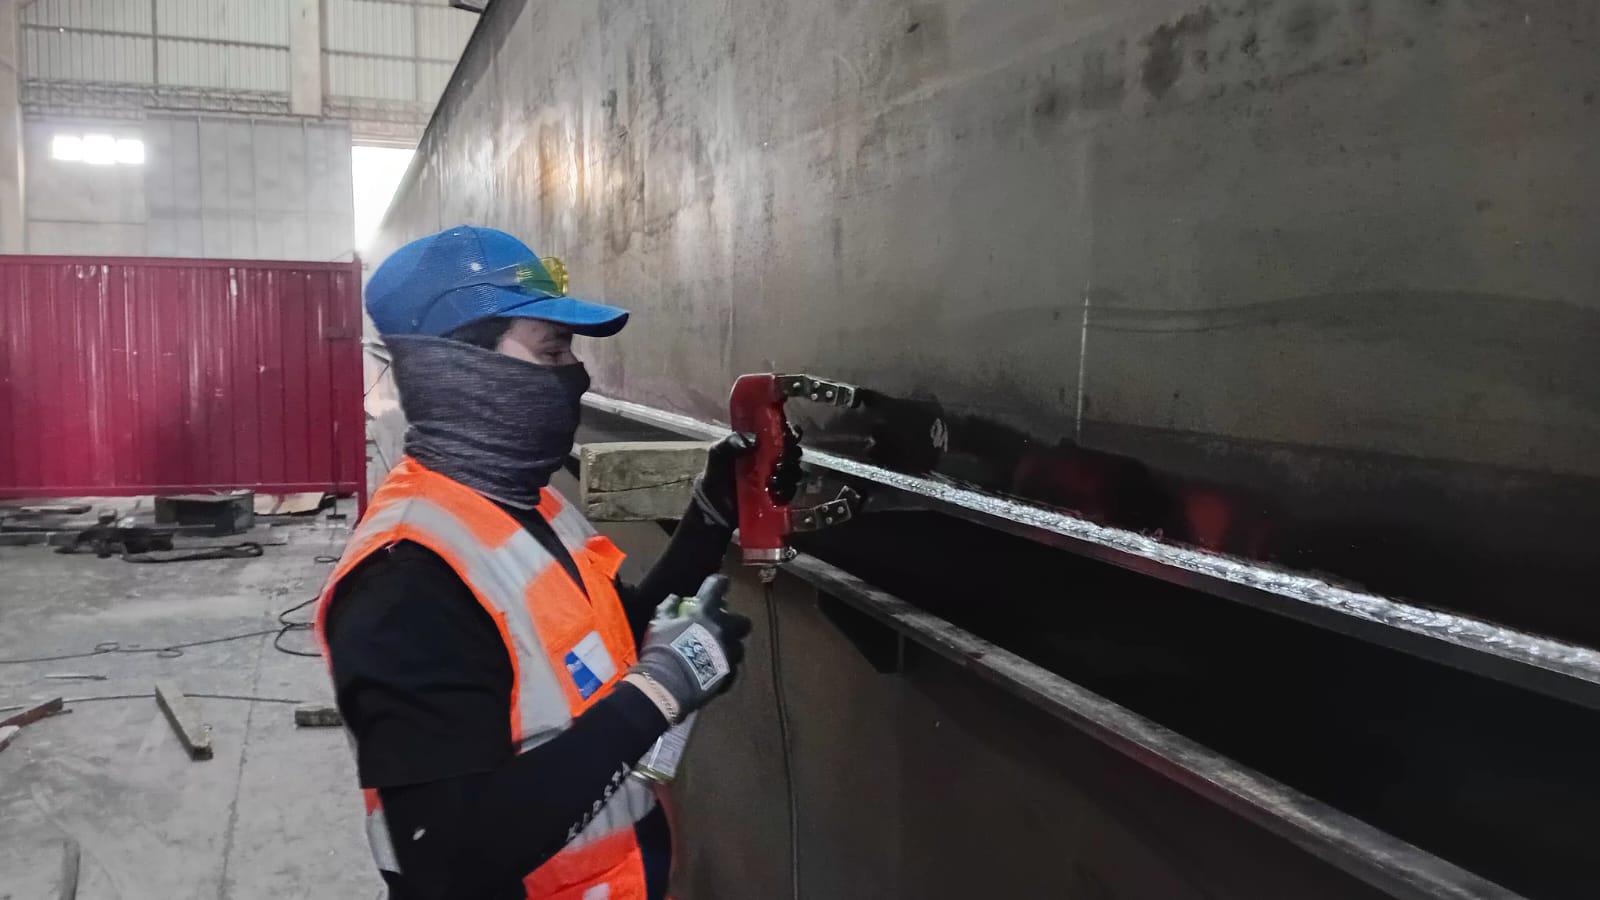
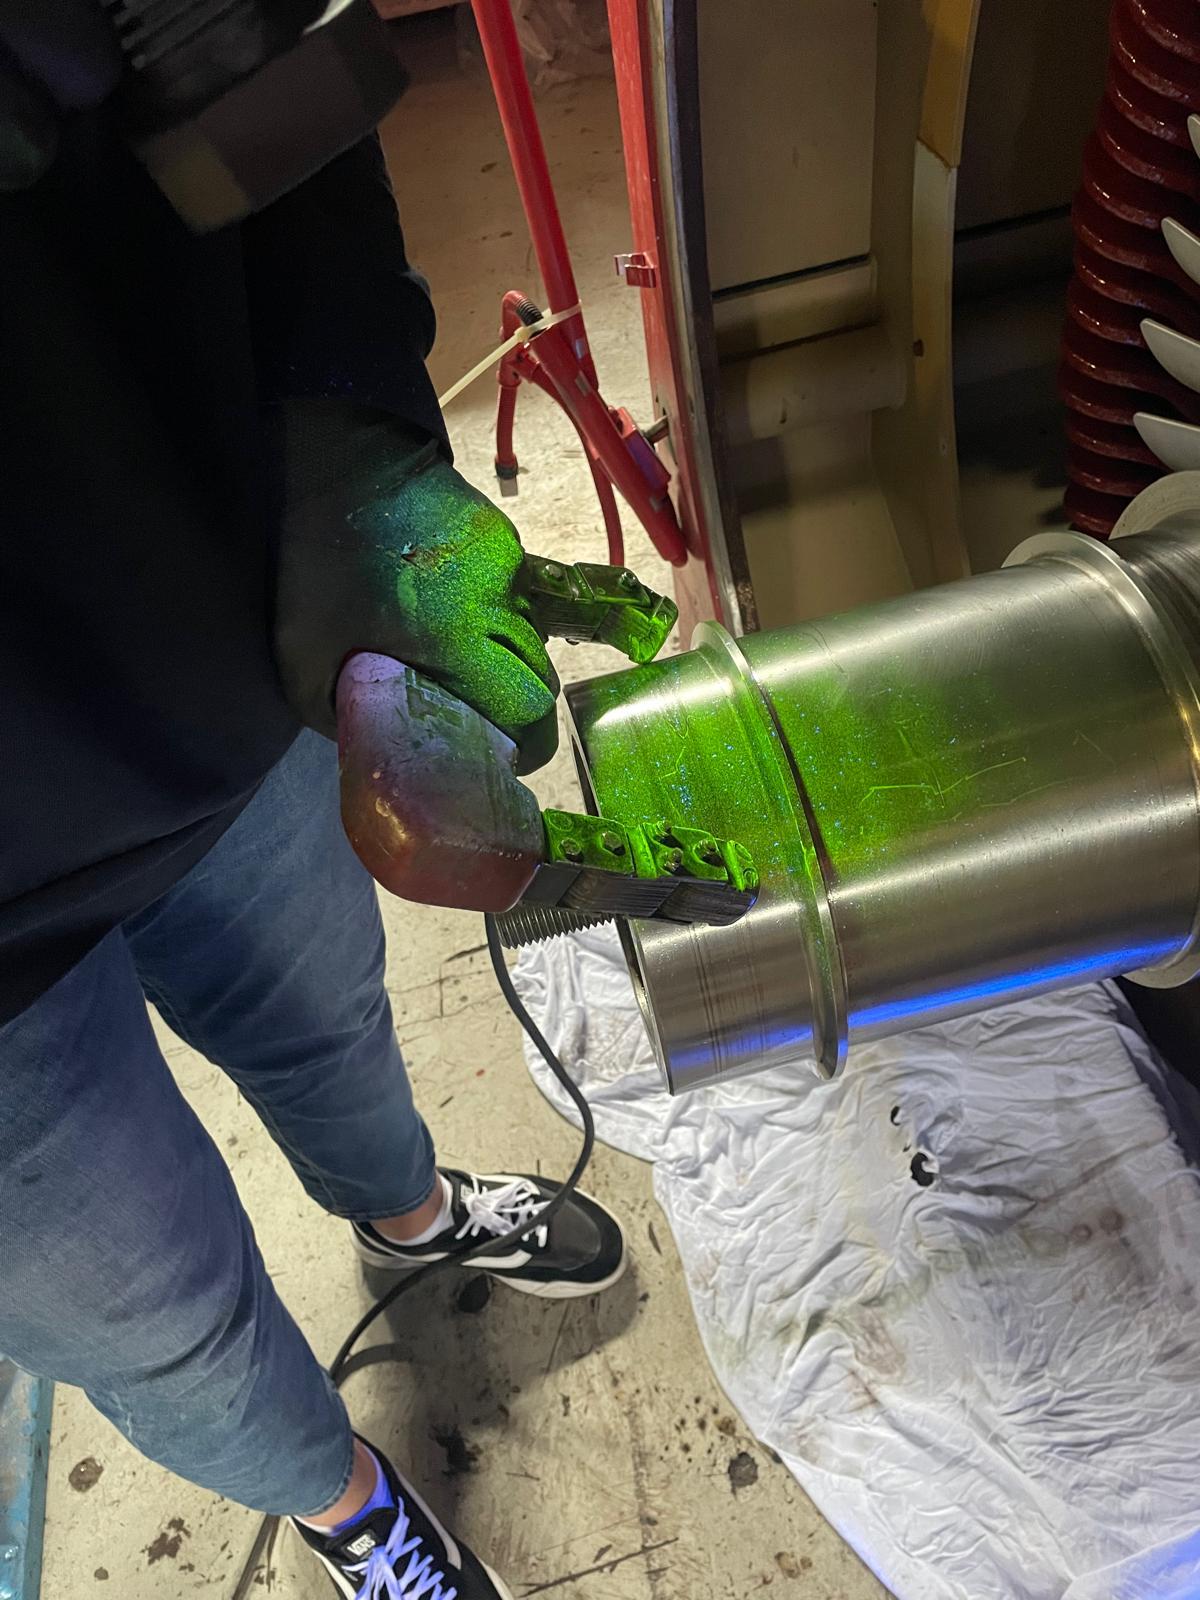
Her muayene; kullanılan cihaz, standart, kabul kriteri ve EN ISO 9712 sertifikalı personel bilgisiyle raporlanır. Rapordaki QR kod, kaydın geçerliliğini kamuya açık sayfamızda gösterir — müşteriniz de doğrulayabilir.
Floresan yöntemde parçacıklar UV-A ışık altında parlar ve çok daha küçük çatlakları gösterir; havacılık/savunma şartnameleri genellikle bunu ister. Görünür yöntem (siyah mürekkep/beyaz kontrast) gündüz ışığında uygulanır ve saha kaynak kontrolünde pratiktir. İkisini de uyguluyoruz.
Yalnızca ferromanyetik malzemelerde: karbon çeliği, düşük alaşımlı çelik, dökme demir vb. Alüminyum, bakır ve östenitik paslanmaz çelikte çalışmaz — bu malzemeler için sıvı penetrant (PT) uygularız.
Şartname veya sonraki imalat adımı gerektiriyorsa evet — talaşlı imalat ve kaynak öncesi kalıcı mıknatıslık sorun yaratabilir. Talebi başta netleştirmeniz yeterli.
İnce ve iyi yapışmış kaplama üzerinden görünür yöntemle sınırlı kontrol mümkün olabilir; floresan hassasiyet için temiz metal yüzey tercih edilir. Kritik işlerde lokal boya sökümü isteriz — bunu teklif aşamasında söyleriz.
ASTM E1444 parça bazlı (özellikle havacılık/savunma) uygulamayı, EN ISO 17638 kaynak dikişlerinin muayenesini tanımlar. Hangisiyle çalışacağımızı şartnameniz belirler; ikisinde de deneyimliyiz ve raporda standardı açıkça yazarız.
Çoğu talepte teklif aynı gün netleşir. Telefon, WhatsApp veya form — hangisi sizin için pratikse.