
Çelik konstrüksiyon imalatı
Kiriş, kolon ve bağlantı kaynaklarında imalat kontrolü — sevkiyat öncesi.
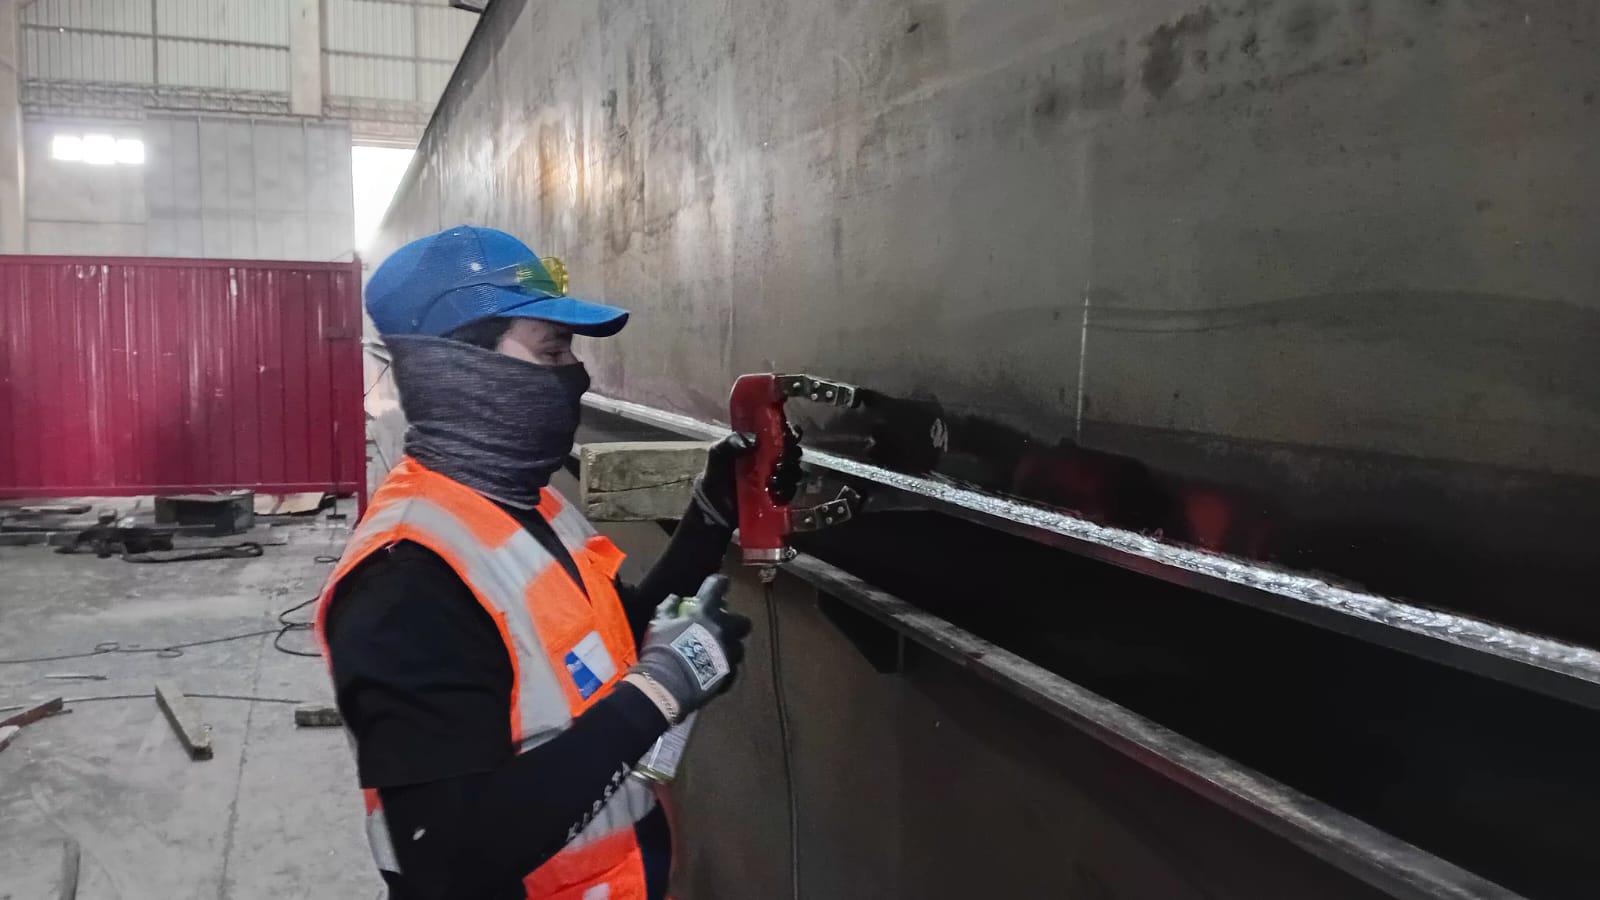
Kaynaklı imalatta tek yöntem yetmez: kökteki füzyon eksikliği yüzeyden görünmez (UT gerekir), yüzeydeki kılcal çatlak ise ultrasonda kolayca kaçar (MT/PT gerekir). Bu yüzden kaynak muayenesini yöntem kombinasyonu olarak planlıyoruz — dikişin geometrisine, erişime ve şartnameye göre.
Değerlendirme keyfi değildir: EN ISO 5817 kalite seviyeleri (B/C/D), EN ISO 11666 / 23278 / 23277 kabul sınırları veya sizin resim/şartname kriterleriniz. Raporda hangi standarda göre karar verildiği açıkça yazar.
Kiriş, kolon ve bağlantı kaynaklarında imalat kontrolü — sevkiyat öncesi.
İmalat ve tamir kaynaklarının UT + MT kombinasyonuyla kontrolü.
Saha küt kaynaklarında UT; paslanmaz hatlarda PT — hendek içi dahil.
Taşıyıcı kaynakların iç ve yüzey kontrolü; seri imalatta parti bazlı plan.
Çatlak taşlandı, tamir kaynağı yapıldı — çatlağın gittiğini ve yeni hata olmadığını doğrularız.
Gerilim giderme sonrası gecikmiş çatlak kontrolü (özellikle yüksek mukavemetli çeliklerde).
Tespit eder
Sınırları
Kapsam notu: Önemli: Vinç, kaldırma-iletme ekipmanları ve basınçlı kapların yasal zorunlu periyodik kontrolleri, yetkilendirilmiş/akredite muayene kuruluşlarının kapsamındadır ve hizmetlerimize dahil değildir. Biz imalat, bakım ve tamir süreçlerindeki kaynak kalite kontrolünü yapıyoruz — bu ayrımı teklif aşamasında da açıkça belirtiriz.
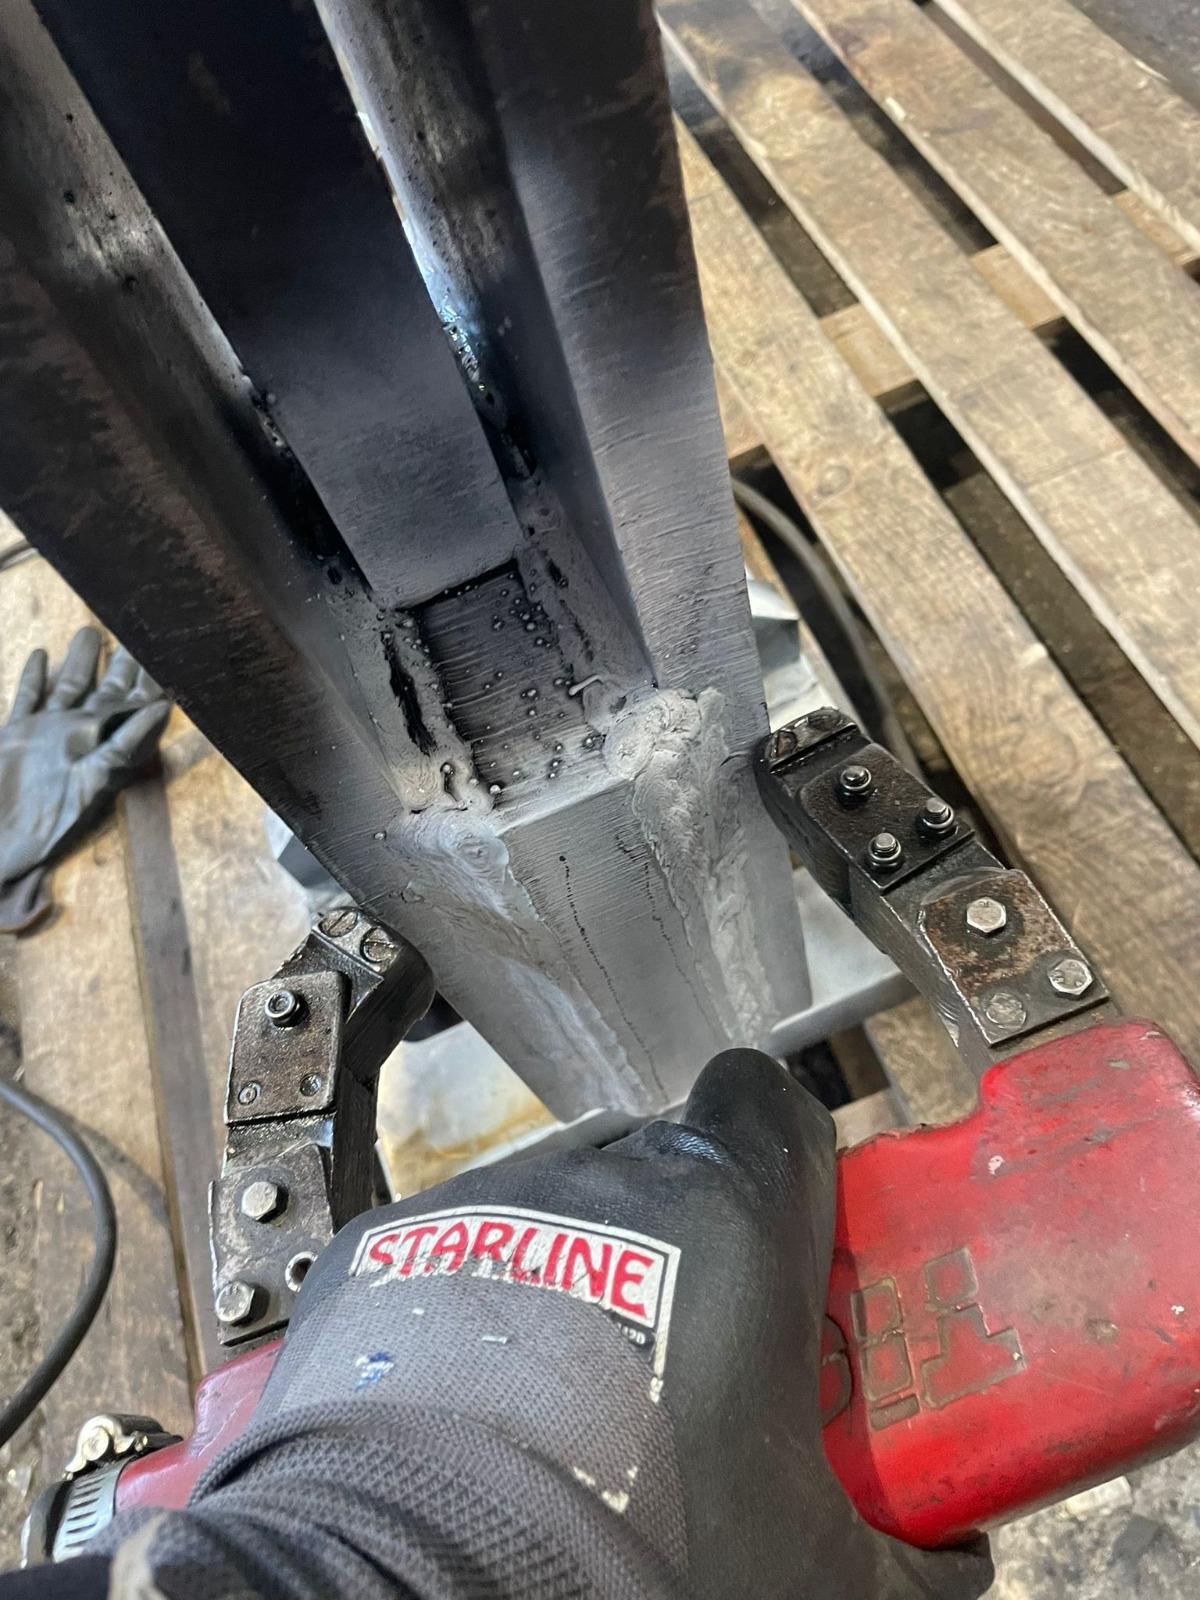
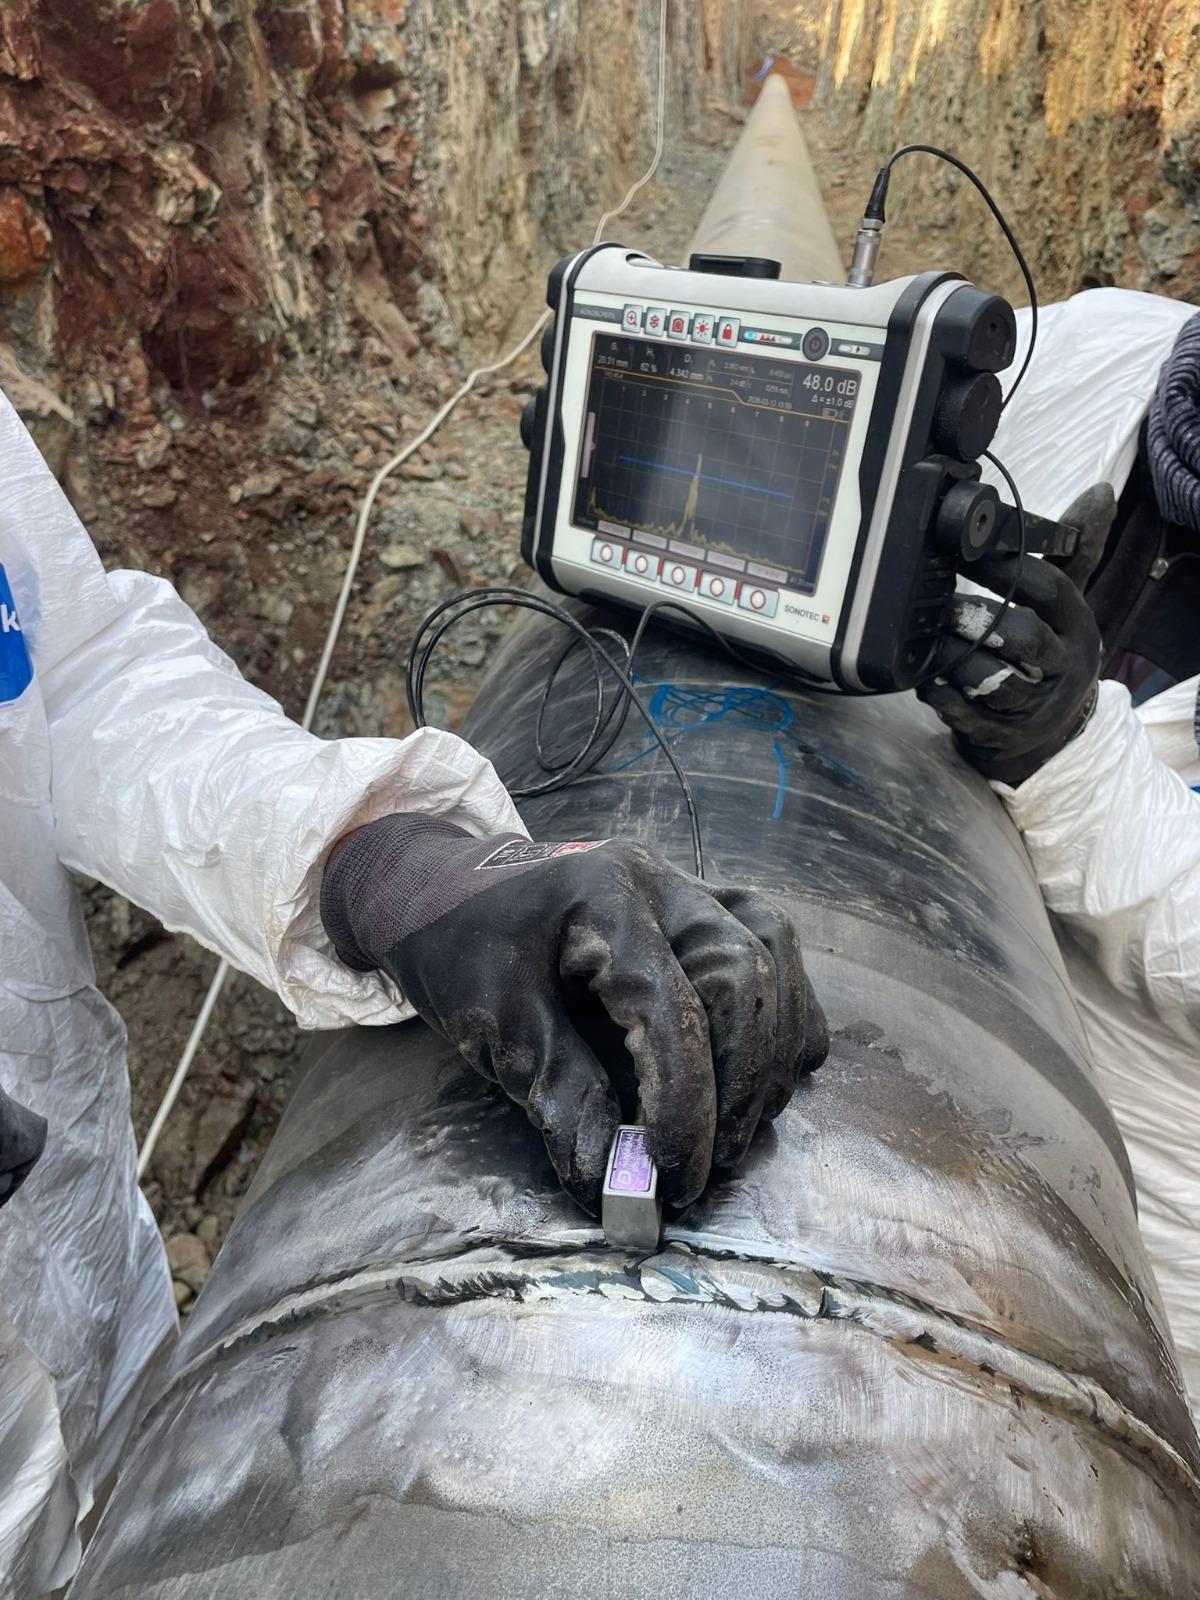
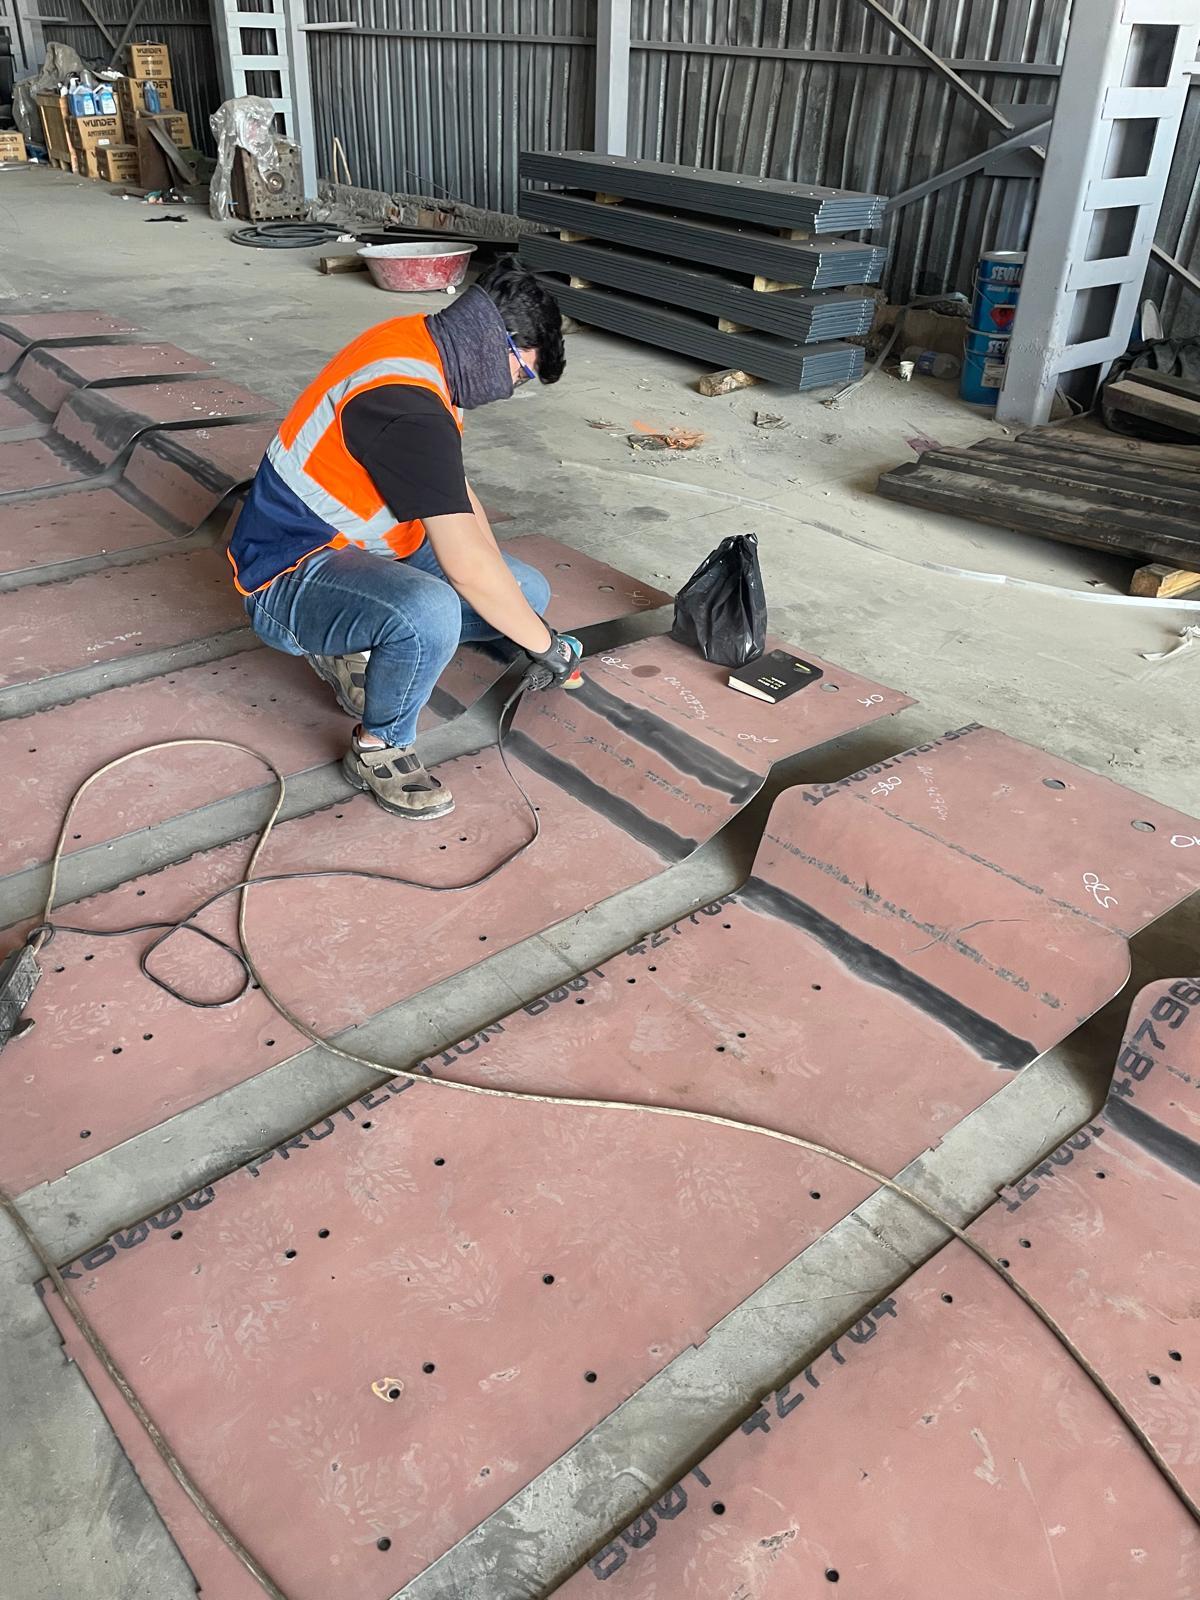
Her muayene; kullanılan cihaz, standart, kabul kriteri ve EN ISO 9712 sertifikalı personel bilgisiyle raporlanır. Rapordaki QR kod, kaydın geçerliliğini kamuya açık sayfamızda gösterir — müşteriniz de doğrulayabilir.
Küt (alın) kaynaklar UT için en uygun geometridir; köşe ve bindirme kaynaklarında ağırlık MT/PT'ye kayar. Elektrik ark, gazaltı (MIG/MAG), tozaltı ve TIG kaynakları — yöntem planını dikişe göre yaparız.
Hayır. Zorunlu periyodik kontroller akredite/yetkili muayene kuruluşlarının işidir. Biz vinç kirişinin imalat veya tamir kaynağının kalite kontrolünü yaparız — bu, periyodik kontrolün yerine geçmez.
Şartnameniz belirler; belirtilmemişse dikişin kritikliğine göre birlikte karar veririz. Taşıyıcı ve yorulmaya çalışan dikişlerde %100, ikincil dikişlerde örnekleme yaygın pratiktir.
Bulgu; konumu, boyutu ve kabul sınırına göre durumuyla raporlanır. Tamir sonrası aynı bölgeyi yeniden muayene ederiz — tamir muayenesi çoğu işte ilk muayeneyle birlikte planlanır.
Kaynak dikişinin kalite seviyeleri: B en sıkı (dinamik yük, kritik yapı), D en gevşek toleranstır. Hangi seviyeye göre değerlendirileceğini resim/şartname belirler; belirsizse birlikte netleştiririz ve raporda açıkça yazarız.
Çoğu talepte teklif aynı gün netleşir. Telefon, WhatsApp veya form — hangisi sizin için pratikse.